Lietuvos
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Naujienos
Ar viso proceso integruotas krumpliaračių apdirbimas sumažins tris pagrindinius užsienio reduktorių gamintojų paslėptus pirkimų nuostolius?
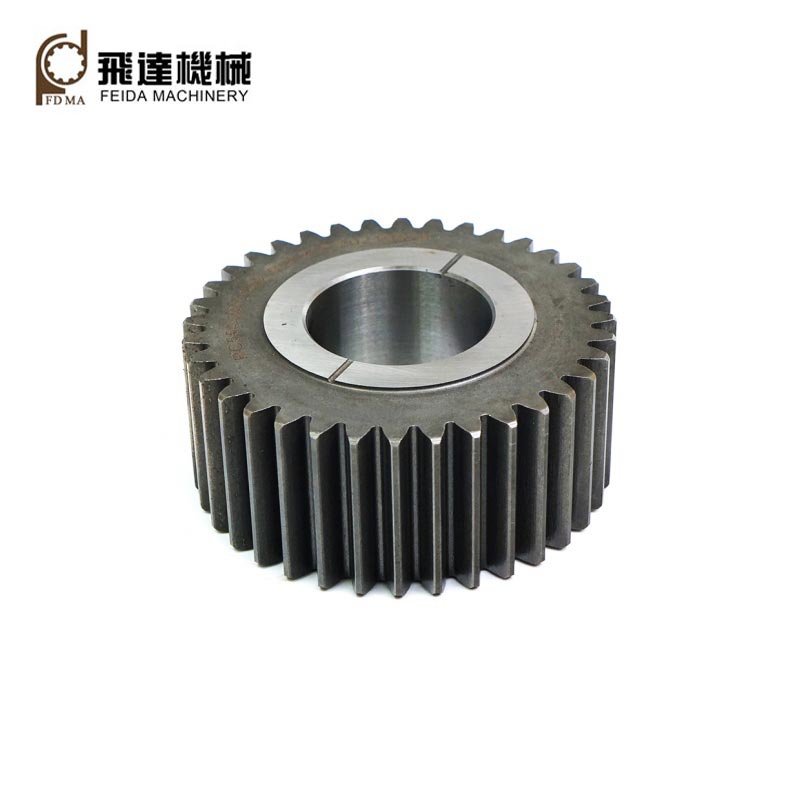
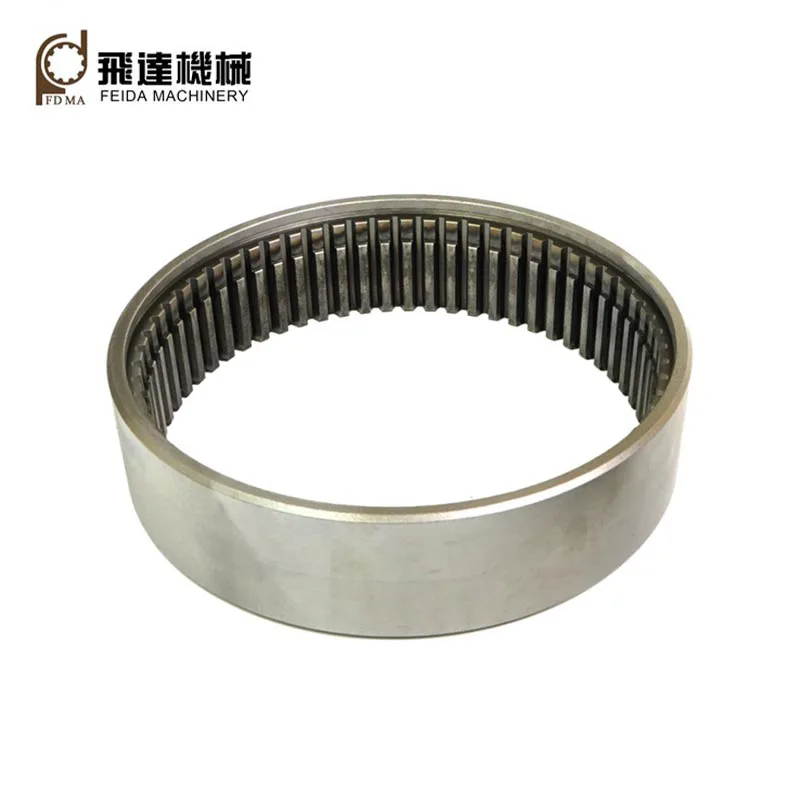
Pasauliniai planetinių reduktorių originalios įrangos gamintojai ir robotų / aviacijos ir kosmoso komponentų pirkėjai nuolat susiduria su trimis negrįžtamomis paslėptomis išlaidomis.metalinės vidinės pavaros: išsibarsčiusios atskiros perdirbimo gamyklos nutraukia gamybos atsekamumo grandines, todėl neįmanoma pateikti visų medžiagų ir tikslumo bandymų failų trečiosios šalies gamyklos auditui; paprastos vieno sluoksnio plastikinės pakuotės nepavyksta gabenti drėgnu dideliais atstumais jūra, sukeldamos danties paviršiaus rūdis ir matmenų nuokrypį po konteinerio atvežimo; mažose apdirbimo dirbtuvėse trūksta visos terminio apdorojimo ir šlifavimo įrangos, todėl danties tikslumas yra nestabilus, todėl po surinkimo padidėja reduktoriaus vibracija ir lauko gedimų dažnis. „Feida“ visos grandinės integruotų metalinių vidinių pavarų gamyba apima kalimą, smulkųjį apdirbimą, terminį apdorojimą, precizinį šlifavimą ir daugiasluoksnę antikorozinę pakuotę, visų gamybos grandžių sujungimą vienoje gamykloje, audito dokumentų trūkumo, vandenyno tranzito rūdžių rizikos ir nestabilaus krumpliaračių tikslumo problemų sprendimą transmisijos įrangos gamintojams visame pasaulyje.
1. Uždarojo ciklo visa gamybos grandinė užtikrina visišką partijų atsekamumą pasauliniam gamyklos auditui
Dauguma smulkių įrankių apdirbimo pardavėjų atlieka tik atskiras darbo procedūras, tokias kaip tekinimas arba krumpliaračių kalimas, kalimas ir terminis apdorojimas, yra perduodamos skirtingoms trečiųjų šalių dirbtuvėms. Žaliavos šilumos numeriai, terminio apdorojimo kietumo įrašai ir šlifavimo patikrinimo duomenys negali būti integruoti į vieningą paketinį failą. Europos ir Šiaurės Amerikos perdavimo įrangos prekių ženklų auditoriai sustabdys tiekėjų kvalifikacijos patikrinimą, jei trūks viso proceso atsekamumo archyvų. Ši gamykla atlieka visas 9 pagrindines darbo procedūras nepriklausomose dirbtuvėse, registruodama kiekvienos jungties bandymo duomenis kiekvienai vidinių pavarų partijai. Išsamios suvienodintos patikros ataskaitos, įskaitant lydinio sudėtį, danties profilio tikslumą ir kietumą, gali būti eksportuojamos bet kuriuo metu, padedant pirkėjams sklandžiai pereiti tarptautinį tiekėjo auditą be papildomų trečiųjų šalių bandymų išlaidų.
2. Daugiapakopis tikslus šlifavimas stabilizuoja ISO/DIN 8-10 klasės dantų tikslumą masinės gamybos metu
Apdirbimo gamyklos, kuriose nėra specialios krumpliaračių šlifavimo įrangos, remiasi tik grubiu formavimu; danties paviršiaus šiurkštumas ir žingsnio nuokrypis viršija standartines ribas po ilgalaikio darbo su didele apkrova, todėl po surinkimo atsiranda per didelis reduktoriaus triukšmas, vibracija ir priešlaikinis dantų nusidėvėjimas. „Feida“ aprūpina specialius krumpliaračių šlifuoklius, skirtus apdailai po terminio apdorojimo, kontroliuojant evoliucinio profilio paklaidą ir kumuliacinę žingsnio paklaidą ISO standarto tolerancijos diapazone. Masinės nuolatinės gamybos senėjimo patikra rodo, kad vidinė pavara išlaiko stabilų sujungimo tikslumą po tūkstančius valandų ciklinės apkrovos veikimo, o tai drastiškai sumažina techninę priežiūrą po pardavimo, kurią sukelia robotikos ir sunkiosios technikos gamintojų nenormali vibracija.
3. Tikslinis lydinio medžiagų derinimas subalansuoja kietumą ir danties paviršiaus atsparumą dilimui
Daugelis pavarų tiekėjų naudoja vieną universalią plieninę medžiagą visoms darbo sąlygoms, neatskiriant mažos apkrovos automatikos įrangos ir didelės apkrovos sunkiųjų mašinų taikymo poreikių. Ploni įprasto anglinio plieno dantų paviršiai greitai nusidėvi, veikiant dažnoms smūginėms apkrovoms, o kietojo lydinio ruošiniai neturi bendro tvirtumo ir lengvai trūkinėja veikiant kintamam įtempimui. Gamykloje derinami metaliniai ruošiniai išskiriami atskirai pagal kliento įrangos veikimo parametrus: 40Cr/42CrMo legiruotasis plienas didelės apkrovos planetinėms dėžėms, 16MnCr5 karbonizuotas plienas aviacijos erdvės reduktoriams, 6061 aliuminio lydinys lengvoms robotinėms pavaroms. Sluoksniuotos medžiagos formulė vienu metu užtikrina krumpliaračio korpuso atsparumą smūgiams ir didelį danties paviršiaus kietumą, žymiai prailgindama visą reduktoriaus aptarnavimo ciklą.
4. Daugiasluoksnė VCI antikorozinė pakuotė pašalina jūrinio tranzito dantų korozijos defektus
Įprastoje kartoninėje pakuotėje trūksta drėgmės izoliavimo priemonių; Konteinerio kondensacija gabenant tarpvalstybinius jūrų krovinius ant tikslių dantų paviršių sukuria mažytes rūdžių dėmeles, kurios išpakavus tiesiogiai sukelia susijungimo sutrikimą. Gamykla formuoja klasifikuotas pakavimo schemas pagal įrankių dydį ir transportavimo ciklą: mažos tikslios pavaros naudojamos plastikinėse vidinėse dėžėse + VCI tinkliniai maišeliai nuo rūdžių; vidutiniams ir dideliems ruošiniams naudojamas nerūdijantis popierinis įvyniojimas + burbulinis buferis; birių masių užsakymai kraunami į sandarias medines dėžes su sausikliu. Daugiasluoksnė drėgmės barjero struktūra pritaiko ilgą vandenynų gabenimą prie drėgnų atogrąžų ir pakrančių regionų, užtikrindama, kad krumpliaračio dantų paviršiai išliktų nepažeisti ir nesukeltų korozijos atvykus į sandėlį.
5. Visas modulio spektras sutrumpina prototipo pavyzdžio iteracijos ciklą MTEP komandoms
Dauguma pavarų gamintojų turi tik dalines modulio specifikacijas; Individualizuotoms itin smulkioms M0.5 arba M8 didelio modulio vidinėms pavaroms reikia ilgų formavimo ir įrankių paruošimo ciklų, todėl naujo reduktoriaus prototipo bandymo eiga atitolinama. Gamykla pasilieka visus apdorojimo įrankius, apimančius visą M0,5–M8 modulių asortimentą, palaikančius spyruoklinės ir spiralinės vidinės pavaros kūrimą pagal užsakymą. Mėginių pristatymo ciklas kontroliuojamas per 20 darbo dienų, padedant robotikos ir kosmoso tyrimų ir plėtros komandoms pagreitinti naujo perdavimo produkto patikrinimą ir pateikimo į rinką ritmą.
6. Nepriklausoma QC laboratorija prieš išsiuntimą atlieka 100% pilną patikrinimą
Perdirbimo įmonės, kuriose nėra specialios bandymo įrangos, atlieka tik atsitiktinį mėginių patikrinimą, o nekvalifikuotos krumpliaračiai, kurių dantų profiliai neatitinka tolerancijos, lengvai patenka į gatavus užsakymus, todėl tolesnių reduktorių gamyklos patiria masinio surinkimo perdirbimo nuostolius. Nepriklausomoje tikrinimo laboratorijoje yra CMM koordinačių matavimo prietaisai, krumpliaračių detektoriai ir kietumo tikrintuvai, kurie atlieka visų matmenų, tikslumo ir kietumo bandymus kiekvienai baigtai vidinei pavarai. Nekvalifikuoti produktai yra atrenkami prieš pakuojant, pašalinant partijos kokybės nukrypimo riziką, atsirandančią atsitiktinai imant masinio eksporto užsakymus.
Susijusios naujienos
- Dėl ko metalinės tiesios kūginės pavaros yra patikimos pramoniniam energijos perdavimui?
- Kaip spiralinės kūginės pavaros pagerina jėgos perdavimą reikliose mašinose?
- Dėl ko krumpliaračiai yra būtini norint užtikrinti patikimą galios perdavimą?
- Kaip vidinės pavaros pagerina tikslumą ir galios perdavimą?
- Kokie brangiai kainuojantys gedimai kyla dėl nepastebėtų velenų gamybos proceso spragų?
- Kodėl plastikinės spiralinės pavaros tampa patikimu šiuolaikinių mechaninių sistemų pasirinkimu?
Palikite man žinutę