Lietuvos
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Naujienos
Kokie brangiai kainuojantys gedimai kyla dėl nepastebėtų velenų gamybos proceso spragų?
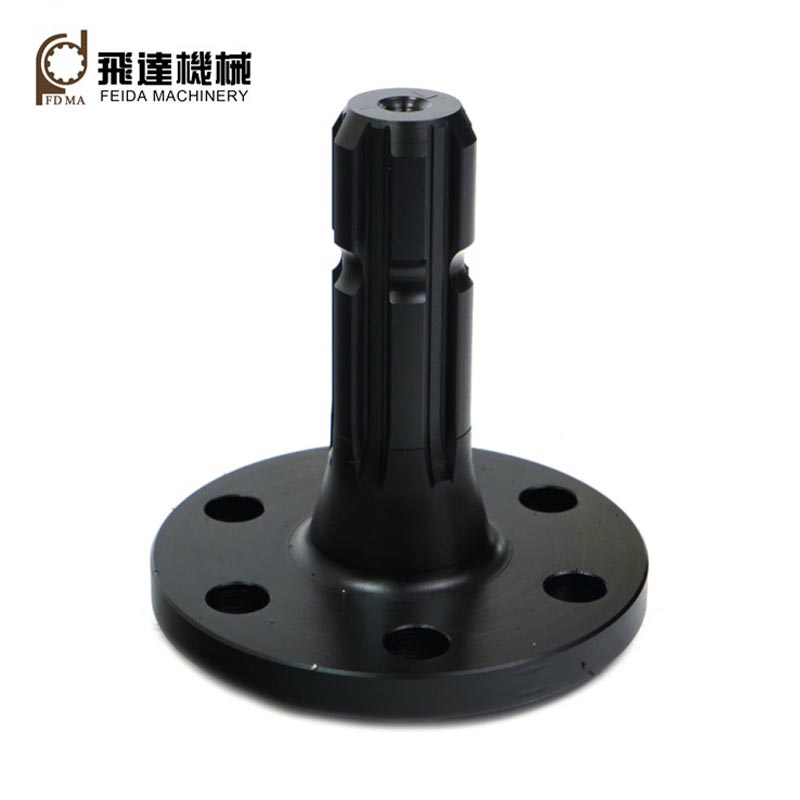
Feida apdirbimasStačiakampis spline velenasPaslauga apima priešgamybinę DFM peržiūrą, po terminio apdorojimo tikslią apdailą ir visos partijos medžiagų eksploatacinių savybių dokumentaciją, mažinančią nuovargio lūžį, audito kliūtis ir prototipo keitimo riziką tarpvalstybiniams mašinų gamintojams.
1. Tiksli apdaila po gesinimo kompensuoja karščio sukeltus geometrinius iškraipymus
Daugelis subrangos dirbtuvių atlieka visą spiralinį frezavimą prieš grūdinimą, be antrinės apdailos po grūdinimo. Dėl gesinimo sukeltas vidinio įtempio perskirstymas sukelia veleno lenkimą, danties žingsnio nuokrypį ir šono lygiagretumo klaidas, kurių negalima ištaisyti atliekant išankstinį minkštosios būsenos apdirbimą. Esant kintamam smūgio sukimo momentui, būdingam ūkio ir statybų technikai, perduodamą apkrovą atlaiko tik daliniai spygliuočių dantys, todėl dantų šaknyse susidaro įtempių koncentracija ir ankstyvas nuovargio įtrūkimas. „Feida-Machining“ išlaiko kontroliuojamą apdirbimo ribą, atlikdamas tikslų šlifavimą po grūdinimo ir grūdinimo. Kritinės geometrinės leistinos nuokrypos, įskaitant tarpą tarp dantų, šonų lygiagretumą ir veleno koaksialumą, neviršija DIN5461 specifikacijos ribų, užtikrinant vienodą kelių dantų apkrovos pasidalijimą ir pailginant komponentų tarnavimo laiką esant ciklinei smūgio apkrovai.
2. Vidinis apdorojimas iki galo išsaugo visus medžiagų ir procesų atsekamumo įrašus
Kai žaliavos pjovimas, apdirbimas spiraliniu būdu, terminis apdorojimas ir paviršiaus apdaila yra padalijami keliems išoriniams subrangovams, gamintojai negali surinkti vieningų partijos lygio archyvų, įskaitant plieno klasės MTC, gesinimo temperatūros žurnalus ir galutinių matmenų patikrinimo ataskaitas. Tarptautiniai mašinų konkursų auditai reikalauja visiško komponentų atsekamumo; suskaidytos tiekimo grandinės lemia išankstinės kvalifikacijos atmetimą. Feida užbaigia visą gamybos darbo eigą savo gamykloje. Kiekvienoje partijoje saugomas neapdoroto strypo identifikavimas, terminio apdorojimo kreivės įrašai ir CMM tikrinimo duomenys. Išsiuntimo metu galima gauti išsamius dokumentų paketus anglų kalba, kurie padeda OĮG klientams patenkinti tiekėjo audito reikalavimus be brangaus trečiosios šalies pakartotinio bandymo.
3. Kontroliuojama danties šono paviršiaus kokybė sumažina dilimo ir korozijos susidėvėjimo riziką
Šiurkštūs, prastai apdoroti smailių dantų šonai sukuria mikronelygumus. Nedidelis santykinis slydimas tarp veleno ir sujungimo stebulės, veikiant nuolatinei mašinos generuojamai vibracijai, sukuria abrazyvinių oksidų nešvarumus (drebinanti korozija). Šios kietos dalelės cirkuliuoja tinkamoje erdvėje ir nuolat trina kontaktinius paviršius, padidindamos atstumą ir sukeldamos transmisijos triukšmą bei galimą užblokavimą. „Feida“ optimizuoja pastūmos greičio parametrus šlifavimo su šlifuokliu operacijoms, todėl pasiekiami nuoseklūs mažo šiurkštumo dantų šonų paviršiai. Kontroliuojama paviršiaus kokybė sumažina mikrokontaktinius taškus, kurie sukelia pažeidimus, stabilizuoja ilgalaikę transmisijos našumą lauke naudojamoms mobiliosioms mašinoms, kurias veikia dulkės ir vibracija.
4. Ankstyvosios fazės DFM peržiūra nustato spline struktūros riziką prieš oficialią investiciją į įrankius
Daugelis nestandartinių dalių pardavėjų griežtai laikosi klientų brėžinių, neįvertinę pagaminamumo. Kai kurie brėžiniu apibrėžti sruogos šaknies filė spinduliai, veleno plonasienės dalys arba neįprasti danties pločio deriniai sukelia sunkiai pašalinamus gesinimo įtrūkimų pavojus arba neįgyvendinamus tolerancijos reikalavimus. Problemos iškyla tik užsakius pjovimo įrankius ir pagaminus prototipų dalis, todėl reikia peržiūrėti brėžinius, papildomai išlaidauti įrankiams ir nukrypti nuo projekto grafiko. „Feida“ mechanikos inžinierių komanda atlieka DFM vertinimą RFQ etape, peržiūri įtempių mažinimo filėles, pjūvio storio pasiskirstymą ir tolerancijos įgyvendinamumą. Galimi gamybos sukeltų gedimų režimai pažymimi prieš gaminant įrankius, sumažinant brangius vėlyvojo etapo perprojektavimo ciklus, skirtus OĮG naujų produktų kūrimo projektams.
5. Medžiagos lygio suderinimas subalansuoja atsparumo smūgiams ir paviršiaus kietumo tikslus
Neteisingai parinkus plieno rūšį, pasiekiami prieštaringi veikimo rezultatai: mažai legiruotas anglinis plienas pasiekia paviršiaus kietumą, tačiau jam trūksta šerdies kietumo ir įtrūkimų veikiant staigiam smūgiui; per legiruota medžiaga kelia per didelę gesinimo ir iškraipymo riziką ir be reikalo padidina komponentų kainą. Feida parenka ir tikrina ruošinio plieną pagal dokumentais įrodytus įrangos sukimo momento ir smūginės apkrovos reikalavimus. Grūdinimo grūdinimo parametrai sureguliuoti taip, kad subalansuotų danties šono atsparumą dilimui ir veleno šerdies atsparumą smūgiams, išvengiant trapių danties šaknų lūžių ir greito šono dilimo, skirto įvairių darbo sąlygų mechanizmams.
6. Konkrečiam projektui taikomi matmenų tikrinimo protokolai garantuoja kryžminių partijų nuoseklumą
Nedidelių partijų pasirinktinių sraigtinių velenų užsakymai dažnai tikrinami tik vietoje. Be fiksuotų tikrinimo elementų kontrolinių sąrašų, apimančių dantų storį, žingsnio kaupimosi klaidą ir išsikrovimą, pastebimi našumo skirtumai tarp gamybos partijų. Surinkus į gatavą mašiną, dėl nenuoseklių spline pritaikymo savybių atsiranda išsklaidytų lauko gedimų dažnis. „Feida“ taiko pagal projektą pritaikytus tikrinimo sąrašus kiekvienam pasirinktiniam sraigto veleno užsakymui, atlikdama CMM matavimus pagal pagrindinius įstrižo geometrijos indikatorius. Vienodi priėmimo kriterijai yra taikomi kiekvienai partijai, stabilizuojant OEM serijinės gamybos surinkimo linijų pakeičiamumą.
Susijusios naujienos
- Kaip spiralinės kūginės pavaros pagerina jėgos perdavimą reikliose mašinose?
- Dėl ko krumpliaračiai yra būtini norint užtikrinti patikimą galios perdavimą?
- Kaip vidinės pavaros pagerina tikslumą ir galios perdavimą?
- Kodėl plastikinės spiralinės pavaros tampa patikimu šiuolaikinių mechaninių sistemų pasirinkimu?
- Ar vidinė spline gamyba gali išspręsti mašinų originalios įrangos gamintojų brangius galvos skausmus dėl gedimų?
- Ar viso proceso integruotas krumpliaračių apdirbimas sumažins tris pagrindinius užsienio reduktorių gamintojų paslėptus pirkimų nuostolius?
Palikite man žinutę